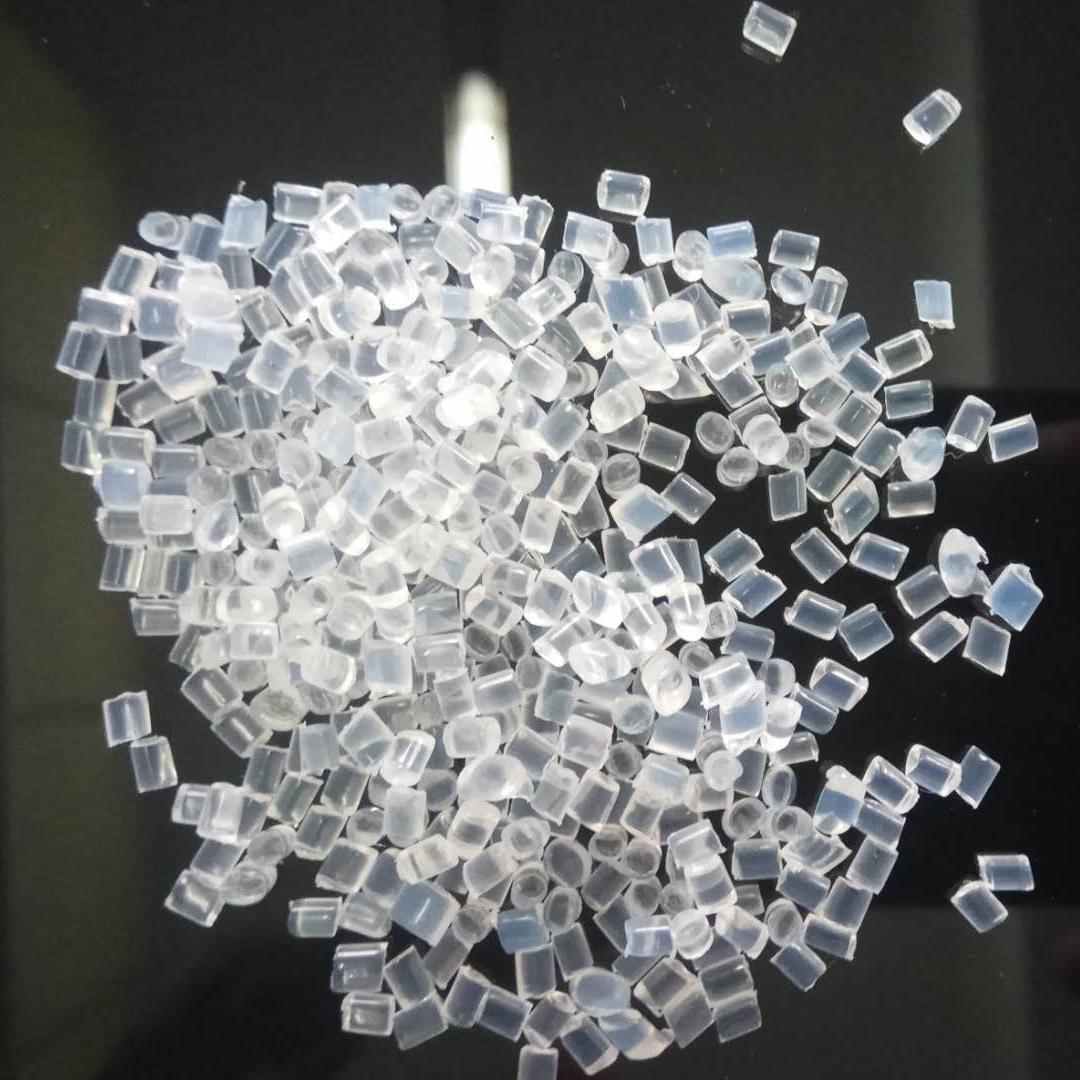
尼龙的注塑成型是门大学问,对设备、模具及产品等各要素均有要求,丝毫不容注塑者马虎大意。比如:尼龙的吸水性大,潮湿的尼龙在成型过程中,表现为粘度急剧下降并混有气泡,制品表面出现银丝,所得制品机械强度下降,所以加工前材料必需干燥。
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 下面为大家整理了PA尼龙注塑件在生产加工过程中可能会遇到的一系列问题:
1.制品未打满
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 原因分析:
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 1.注射料筒温度过低
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 2.模具太冷,模温过低
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 3.加料量不够
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 4.制品质量超过注塑机的最大注塑量
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 5.加料量过多(压力损耗在压实冷料上)
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 6.注射压力太小,注射速度太慢
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 7.喷嘴温度低,物料在出料口冷凝(干尖)
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 8.柱塞或螺杆退回太早,注射时间不够
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 9.浇口太小、太薄或太长
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 10.模具没有排气孔或位置不当
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 解决办法:
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 1.提高料筒温度
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 2.减少模具冷却水,提高模温
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 3.增加加料量
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 4.选择适合制品成型注射量的设备
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 5.适当减少加料量
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 6.适当提高注射压力
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 7.提高喷嘴温度
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 8.保证合适的注射时间和保压时间
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 9.加大模具浇口
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 10.模具需合理设计排气装置
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 11.制品溢流或出现飞边
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 原因分析:
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 1.注射压力太大
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 2.锁模机构磨损,锁模力太小
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 3.料温太高
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 4.模具的接触面不平,模具磨损变形
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 5.模具接触平面落入异物
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 解决办法:
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 1.降低注射压力
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 2.修理设备,提高锁模力
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 3.降低料筒温度
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 4.修理模具
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 5.及时清理模具中的异物
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 6.有凹痕(由于收缩率大造成塌坑)
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 原因分析:
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 1.浇口及料道太小
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 2.料温太高
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 3.模具温度太高
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 4.加料量不足
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 5.注射及保压时间不够
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 6.制品太厚或薄厚悬殊
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 解决办法:
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 1.扩大浇口
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 2.降低料筒温度
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 3.有效冷却模具
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 4.调整加料量
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 5.加长保压时间
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 6.合理设计模具,壁厚应尽量均匀一致
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 7.有熔接痕(合料线)
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 原因分析:
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 1.料温太低
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 2.注射压力太低,注射速度太慢
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 3.模具温度太低
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 4.浇口太多
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 5.制品壁厚不均
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 6.脱模剂用量太多
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 7.模腔排气不佳
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 解决办法:
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 1.提高料筒温度
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 2.提高注射压力及速度
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 3.提高模具温度
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 4.适当减少浇口数量
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 5.提高模具制作精度
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 6.减少脱模剂用量
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 7.增强排气
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 5.制品表面有波纹
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 原因分析:
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 1.料温太低、树脂黏度大,流动性差
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 2.注射压力小,速度太慢
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 3.模具温度低
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 4.模具浇口太小
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 解决办法:
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 1.提高料筒温度
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 2.提高注射压力
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 3.提高模具温度
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 4.加大浇口
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 6.有气泡和真空泡
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 原因分析:
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 1.原料中含有水分、溶剂或其他低挥发物
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 2.料温太高,受热时间长
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 3.注射压力太小
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 4.制品太厚,表里冷却速度不同,内部产生真空泡
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 5.模具温度太低
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 6.注射时间太短
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 解决办法:
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 1.成型前先将原料进行干燥
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 2.降低料筒温度
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 3.提高注射压力
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 4.加大流道及浇口尺寸
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 5.适当提高模具温度
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 6.延长注射时间
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 7.有黑点及条纹
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 原因分析:
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 1.塑料分解出现黑色斑点
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 2.模具没有排气孔或排气位置不当
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 3.柱塞与料筒间隙太大,粒料在间隙中受热时间过长分解而黑,或是由于坚硬颗粒使螺杆磨损而出现黑点
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 解决办法:
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 1.合理控制工艺温度,避免塑料过热分解
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 2.合理开设排气孔
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 3.及时维修机器,增加料缸冷却
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 4.有银丝及斑纹
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 原因分析:
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 1.物料分解后的产物进入模腔,以致出现斑纹
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 2.原料中含水分过高,水汽混在料中产生银丝
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 3.原料中含有易挥发物
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 解决办法:
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 1.降低料筒温度
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 2.原料使用前进行预热干燥
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 3.成型前对原料进行干燥、预热
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 4.制品变色
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 原因分析:
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 1.料温过高,颜色分解而致变色
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 2.塑料在料筒中停留时间过长,受热分解
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 3.润滑剂涂得过多
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 解决办法:
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 1.选择耐高温的颜色粉
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 2.减少物料在料筒中的停留时间
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 3.减少润滑剂的用量
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 4.制品变形、翘曲
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 原因分析:
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 1.冷却时间短,制品未完全定型
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 2.制品厚薄不均,冷却时收缩不均
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 3.注射两次,注射压力太大
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 4.制品顶杆位置不当,顶出时受力不均
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 5.物料温度低或塑化温度不均
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 解决办法:
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 1.延长冷却时间或降低模型温度
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 2.制品设计力求合理
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 3.降低第二注射压力,缩短保压时间
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 4.合理布置顶杆位置
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 5.提高料筒温度
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 6.制品出现裂纹
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 原因分析:
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 1.模具太冷
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 2.制品在模具内冷却时间过长,塑料和金属嵌件收缩不同所致
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 3.制品顶出装置倾斜或不平衡
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 4.顶出杆截面积太小或数量太少,分布不当
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 5.制品斜度不够,脱模困难
解决办法:
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 1.提高模具温度
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 2.适当减少冷却时间,或对金属嵌件进行预热
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 3.调整顶出位置
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 4.正确设计定出位置
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 5.制品设计合理,要有一定斜度
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 7.制品黏模(脱模困难)
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 原因分析:
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 1.模腔表面光洁度不够
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 2.模具斜度不够(特别是形状较深制品)
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 3.注射压力较大,物料进入模具镶块边的缝隙
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 4.模具温度高低和冷却时间长短不适当
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 5.模具磨损划伤造成制品飞边,脱模困难
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 6.模具排气不当
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 7.原料本身就黏模
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 解决办法:
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 1.提高模腔光洁度,最好表面镀铬
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 2.增加模具倾斜度
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 3.修理模具
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 4.型芯面难脱模时可提高模具温度、缩短冷却时间,型腔中央难脱模时可降低模具温度、增加冷却时间。
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 5.修理模具
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 6.增加模具排气结构7.通过增加内、外润滑剂
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 7.制品脱皮分层
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 原因分析:
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 1.原料中含有相容性差的不同塑料的混杂物
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 2.料中混入杂物
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 3.原料的流动不同,熔融指数相差太多
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 解决办法:
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 1.通过加入相容剂,改善原料的性能
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 2.注射前仔细检查料筒及加料口等位置,保持这些部位的清洁
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 3.尽量是物料的熔融指数相接近
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 4.制品脆性强度下降
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 原因分析:
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 1.料温太高,物料受热时间过长,塑料分解
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 2.金属嵌件和塑料收缩不一致,造成内应力
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 3.塑料回用次数太多
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 4.塑料中含水分过大
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 解决办法:
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 1.降低料筒温度或减少受热时间
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 2.对嵌件预热,保证嵌件周围有足够的塑料
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 3.减少回用次数
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 4.注射前加强原料的干燥
uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技uYzPA610_PA612_PA1010_PA1212_PA66改性_透明尼龙_改性尼龙-谷骐科技 关于PA612,PA610尼龙注塑件成型的不良现象的信息,请拨打免费电话:4008-118-928 进行沟通咨询,技术手机同微信:18621317168 欢迎你的来电交流!
 1.制品未打满
 解决办法: